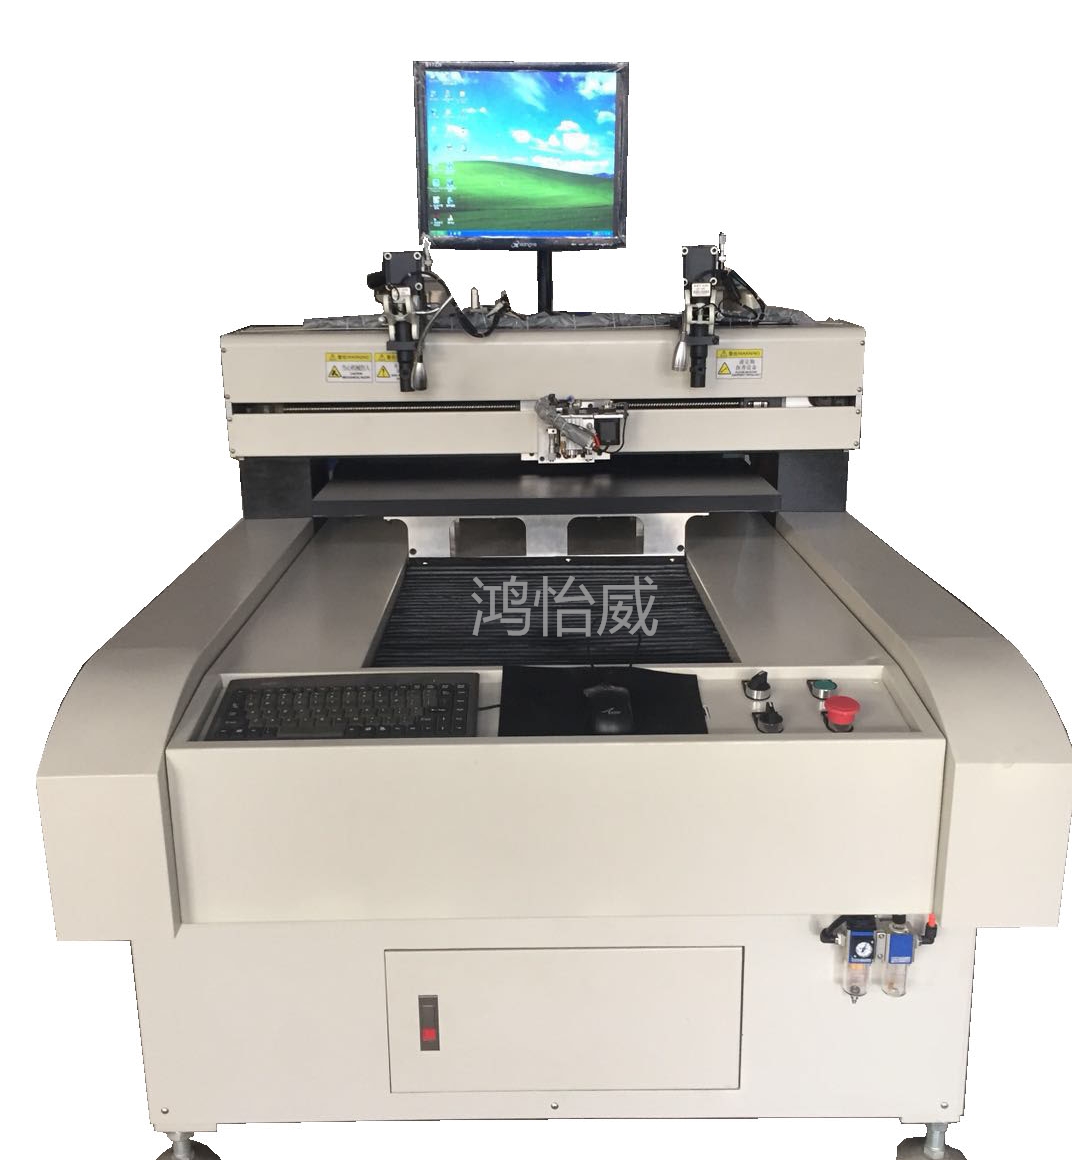
开云官方网页版-开云(中国)切割机如何从工艺着手加强钢化?随着不断的发展,开云官方网页版-开云(中国)切割技术和设备有着巨大的潜力和广阔的市场前景,因此开云官方网页版-开云(中国)切割机得到了广泛的应用。开云官方网页版-开云(中国)切割机一般都是大型开云官方网页版-开云(中国)加工上企业使用,那么开云官方网页版-开云(中国)切割机如何从工艺着手加强钢化呢?下面由东莞鸿怡威厂家的工作人员为大家介绍:
1、选择合理的加热温度并有效控制炉内温度。开云官方网页版-开云(中国)切割机、辐射和对流。这里所说的电炉负载不是指电炉里开云官方网页版-开云(中国)占有的面积,而是指开云官方网页版-开云(中国)厚度、加热温度与加热时间的关系。目前,大部分厂家所使用的钢化电炉加热段一般都可分为很多很小的加热区,正常情况下,在电炉中央加热元件加热区域内,总有开云官方网页版-开云(中国)在吸热,在电炉区域内,一直有开云官方网页版-开云(中国)存在,这是区域性的,加热效果也是区域性的,如果电炉内某个区域的热消耗超过加热效果,这个区域内的温度就开始下降,这就是超负荷现象,开云官方网页版-开云(中国)钢化的成功与否主要取决于开云官方网页版-开云(中国)板温度低的地方,一旦电炉有超负荷现象,电炉温度就会出现下降,致使开云官方网页版-开云(中国)在冷却段里冷却时造成破碎。
2、选择合理的加热时间。钢化炉的加热功率是一定的,通常设定的加热时间约为每毫米厚度开云官方网页版-开云(中国)35~40秒,例如:6mm厚度开云官方网页版-开云(中国)的加热时间大约为:开云官方网页版-开云(中国)切割机,当开云官方网页版-开云(中国)的厚度为12~19mm时,加热时间的基本计算方法是每1mm厚度开云官方网页版-开云(中国)约为40~45秒。要实现加热均匀,开云官方网页版-开云(中国)在放片台的布置也很重要。放片的合理布置主要是为了保证电炉内纵向和横向负载的均匀性,也就是说,每炉开云官方网页版-开云(中国)的放片布置及各炉的间隙时间要均匀。
3、开云官方网页版-开云(中国)尽可能以快的冷却速度进行冷却,冷却速度取决于开云官方网页版-开云(中国)厚度和开云官方网页版-开云(中国)的其他性能,开云官方网页版-开云(中国)正反面的冷却要均衡;钢化过程中冷却阶段的理想冷却介质是干燥的冷空气,单位面积的大约冷却能力是确定的,因此5mm开云官方网页版-开云(中国)所需要的冷却能力相当于6mm开云官方网页版-开云(中国)的两倍以上。
4、在钢化过程中开云官方网页版-开云(中国)要不停地运动,开云官方网页版-开云(中国)表面上不能有划伤及变形留下的痕迹。这个运动包括开云官方网页版-开云(中国)在加热炉内的热摆运动,热摆运动是为了使开云官方网页版-开云(中国)表面各个部分的加热均匀;同时也包括开云官方网页版-开云(中国)在风冷段中的冷摆运动,以保证开云官方网页版-开云(中国)的碎块均匀。原片开云官方网页版-开云(中国)不能有划伤、气泡等,这些情况都能引起开云官方网页版-开云(中国)破碎。
以上开云官方网页版-开云(中国)切割机如何从工艺着手加强钢化就分享到这里了,开云官方网页版-开云(中国)切割机专用于开云官方网页版-开云(中国)加工与下料的一种加工机械,在加工行业中得到了广泛的应用。
异形开云官方网页版-开云(中国)切割机的工作原理主要依赖于高精度的机械结构、先进的控制系...
2024-04-16 查看内容选择一家优质的开云官方网页版-开云(中国)切割机厂家对于购买者来说至关重要,因为这直接关系...
2024-03-05 查看内容选择合适的开云官方网页版-开云(中国)切割机厂家需要考虑以下几个方面: 1、...
2023-12-21 查看内容液晶开云官方网页版-开云(中国)切割机的价格范围因多种因素而异,如设备型号、制造商、功能...
2023-11-24 查看内容地址:东莞市清溪镇利渔路86号(科运达工业园)1号楼103室
 扫一扫,关注官网